【アルミ厚板 円筒溶接】A5052 6.0t・10.0t 複雑な公差指定と真円度を両立した海外向け機械部品の事例

| 作業内容 | 複合加工機、レーザー切断、曲げ、溶接、機械加工 |
|---|---|
| 材質 | A5052 |
| 部品点数 | 2点 |
| ロット | 3 |
| 板金加工のコメント | |
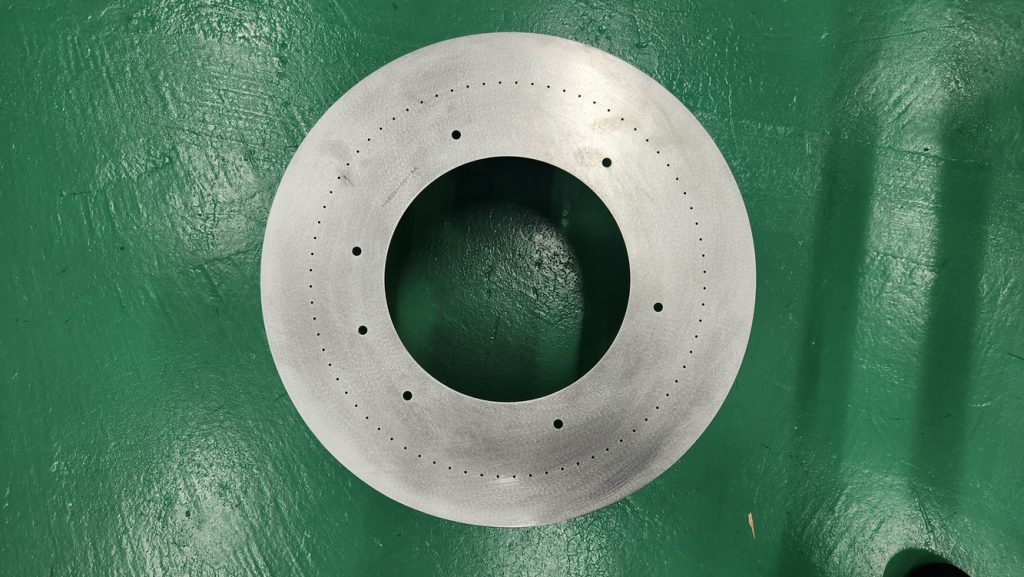
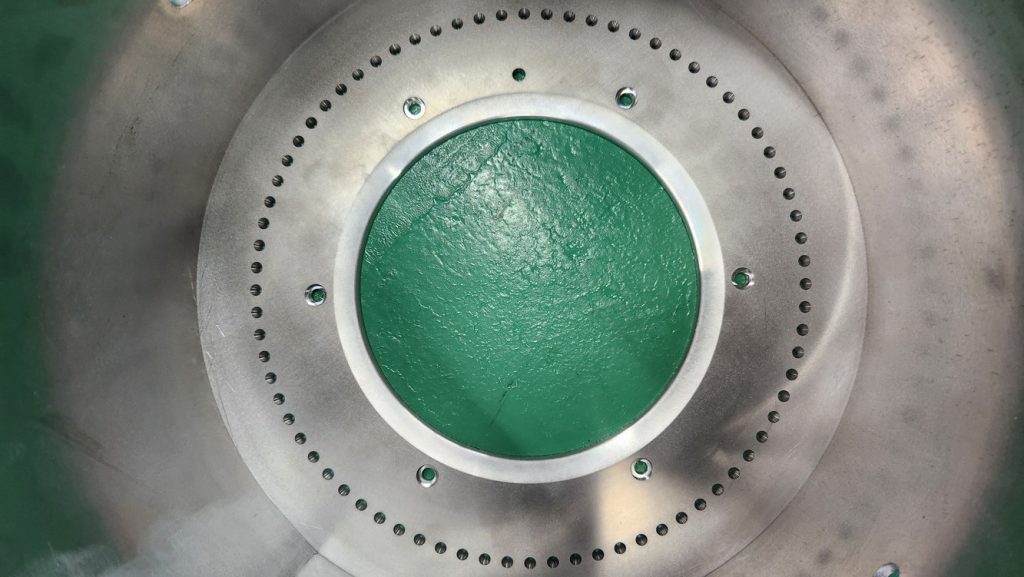
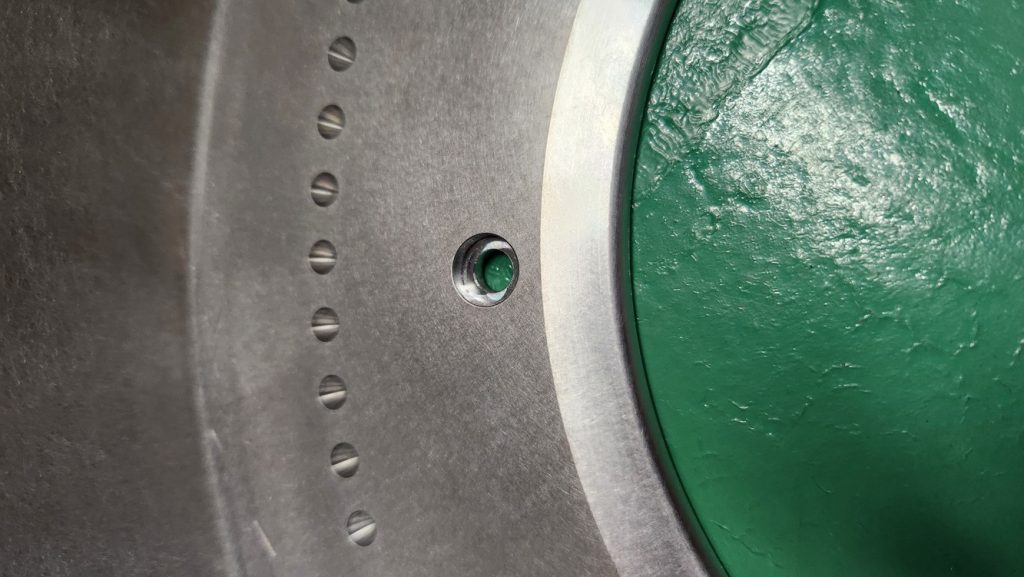
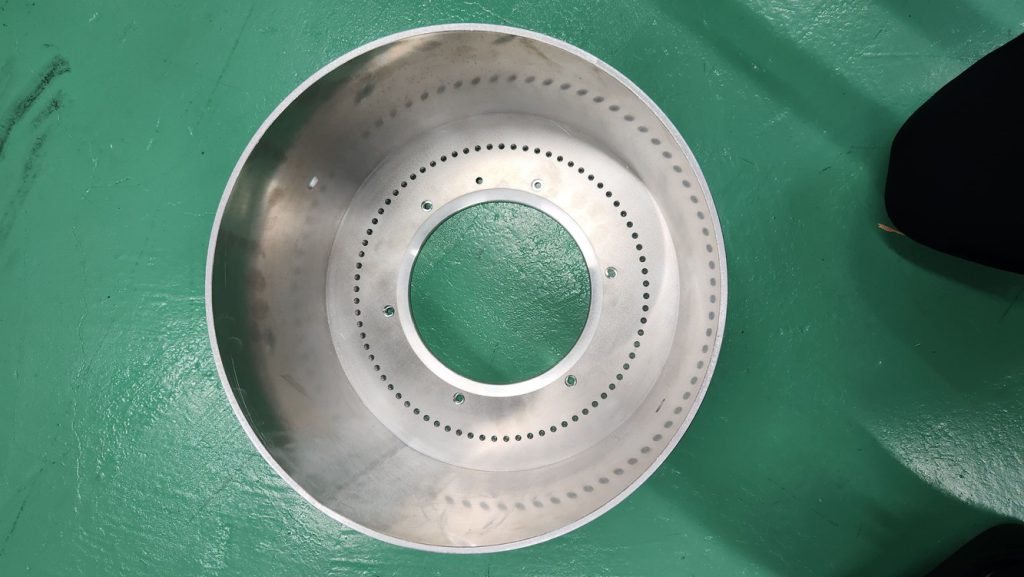
他社で技術的に対応できないと判断された、A5052(アルミ)厚板の溶接案件に対応した事例です。板厚6.0tと10.0tを組み合わせた2点構成で、上側に10.0tの厚板を配置した円筒形状の機械部品となります。海外向け製品の部品として、繰り返しご発注いただいています。 難易度が高かったのは、図面に公差指定が複雑に入っており、寸法を追い込みながら溶接歪みを抑える必要があった点です。円筒部はオールラウンドファイバーレーザマシン BREVIS-1212AJで板から展開形状を切り出し、丸めたうえで溶接しています。薄板であれば丸め加工まで自社内で完結しますが、本事例は6.0t・10.0tの厚板のため、丸め工程は自社ネットワークの協力工場と連携。真円度を確認しながら溶接し、上面の平坦部は立形マシニングセンタで指定公差に仕上げました。 アルミは鉄よりも入熱による歪みが残りやすく、公差の厳しい溶接構造では対応を断られるケースが少なくありません。当社はアルミ溶接の実績と、板厚に応じて社内設備と協力工場を使い分ける生産体制を持っています。他社で難しいと言われた複雑公差のアルミ溶接部品でも、まずはお気軽にご相談ください。 |
|